OEMバイヤーはエネルギーレギュレーター工場で何を検証すべきか?
エネルギーレギュレーター工場は、工場の規模、設備の外観、カタログに掲載されている製品数だけで判断するのではなく、特定の電気制御部品を安定して製造できる能力に基づいて評価されるべきです。
電気調理器メーカー、暖房器具ブランド、および国際的な調達チームにとって最も重要なのは、工場が承認されたレギュレーター仕様を数千台、複数の生産バッチにわたって再現できるかどうかです。
エネルギーレギュレーターは、抵抗加熱素子に供給される平均電力を制御します。
従来の電気機械式設計では、その性能は電気接点、絶縁部品、温度応答機構、機械的調整、端子、および制御軸の相互作用に依存します。重要な部品または組み立て工程のいずれかにばらつきがあると、完成したレギュレータに影響を与える可能性があります。
初期評価ではサンプルが正しく動作しても、工場が材料、組み立てパラメータ、機能テスト、および設計変更を管理していない場合、生産バッチは異なる動作をする可能性があります。
これにより、いくつかの購入リスクが生じます。
-
加熱制御動作の不整合
-
不適切な電気接点性能
-
軸または取り付け寸法の誤り
-
端子接続の問題
-
過剰生産ばらつき;
-
製品のトレーサビリティが不完全;
-
生産承認の遅延;
-
そして高額な機器の再認定;
信頼できる工場は、部品が承認されたエンジニアリング仕様から、管理された生産、検証済みの性能、そして追跡可能な出荷へとどのように移行するかを実証できる必要があります。
エネルギーレギュレータ工場を評価するバイヤーにとって、優先的に確認すべき6つの質問は以下のとおりです。
-
どの生産工程が社内で行われ、どの工程が外部委託されていますか?
-
提案されているレギュレータの重要な電気的および機械的特性は何ですか?
-
入荷する材料と購入したサブコンポーネントはどのように管理されていますか?
管理されていますか? -
製造および最終検査中にどのような機能テストが実施されますか?
-
承認されたサンプル、製造改訂、およびバッチはどのように関連付けられていますか?
-
工場は、必要な注文量に対して十分な生産能力を証明できますか?
これらの質問は、高度な設備や競争力のある価格に関する一般的な記述よりも、工場評価のより強力な基盤となります。
WEBOは、エネルギーレギュレーターを暖房および機器部品のカテゴリーに分類しています。
購入者は、特定のレギュレータープロジェクトに関する情報を請求する前に、WEBO製品ポートフォリオを確認して、その幅広い製品範囲を理解することができます。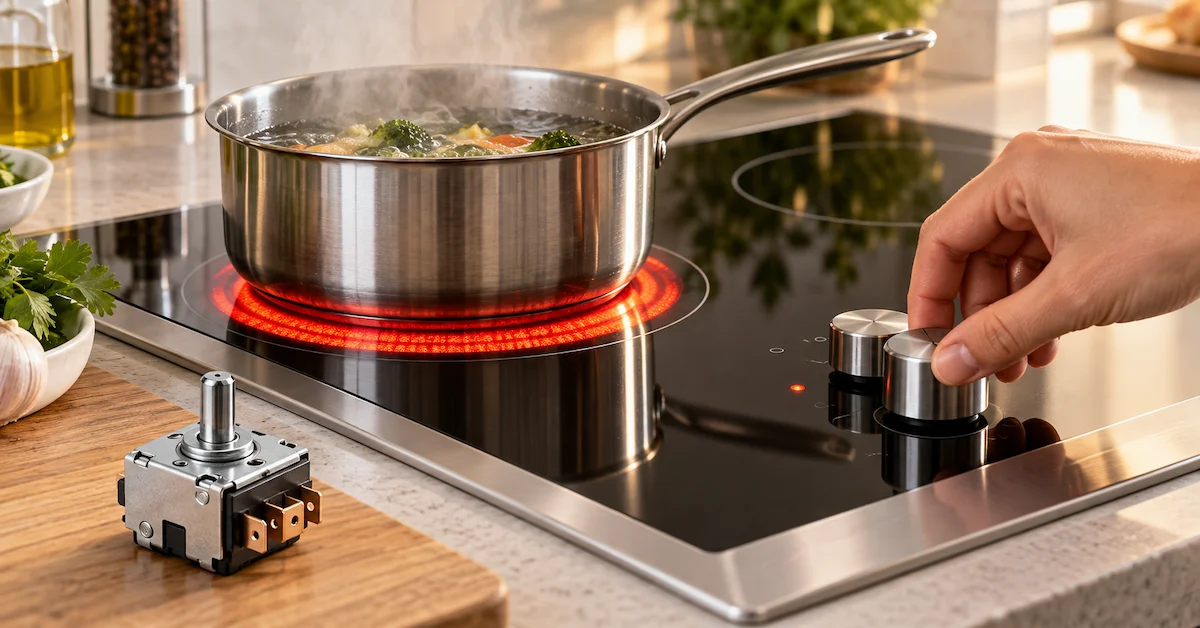
エネルギーレギュレーター工場と一般的な部品サプライヤーの違いとは?
工場とサプライヤーの違いは重要ですが、事業形態だけで技術力を判断することはできません。
サプライヤーは、他のメーカーから完成品のレギュレーターを購入したり、輸出貨物の調整を行ったり、複数の工場の在庫を管理したりする場合があります。
工場は、レギュレーター部品の製造、購入部品の組み立て、機能テストの実施、またはこれらの組み合わせを行う場合があります。活動
一部の企業は、設計、検査、最終製品の適合性に関する責任を保持しつつ、専門的な製造作業を外部委託しています。
適切な調達先の選択は、購入者の要求によって異なります。
直接生産の可視性が重要な理由
OEMの購入者は、カタログでは解決できない問題を調査する必要がある場合がよくあります。
例えば、家電メーカーは、2つのバッチ間で制御動作のばらつきを特定する場合があります。
調査には、以下の情報へのアクセスが必要になる場合があります。
-
部品ロット情報
-
組立工程記録
-
校正または調整情報
-
検査結果
-
試験装置記録;
-
承認されたエンジニアリング改訂。
文書化された生産管理システムを持つ工場は、この調査を支援できるはずです。
上流の製造元から関連情報を入手できないサプライヤーは、原因を説明するのに苦労する可能性があります。
すべての工場がすべての部品を自社で製造する必要があるか?
いいえ。
垂直統合は必ずしも品質を保証するものではありません。
工場は、プレス加工された接点、絶縁ハウジング、スプリング、その他の部品を、資格のある下請け業者から購入することができます。
重要なのは、購入した部品が適切に仕様化され、検査され、追跡可能で、管理されているかどうかです。
監査の際、購買担当者は、各重要工程の責任者を特定する必要があります。
品質責任が明確であれば、透明性の高い製造体制は受け入れられます。
定義済み。エネルギーレギュレータの製造プロセスとは?
製造工程は、レギュレータのアーキテクチャによって異なります。
従来の機械式エネルギーレギュレータには、絶縁部品、電気接点、回転調整機構、端子、温度応答素子などが含まれる場合があります。
その他のエネルギーレギュレータの設計では、電子部品を含むさまざまな制御技術が使用される場合があります。
以下のプロセスは、電気機械式レギュレータの監査フレームワークの一例です。特定のWEBOモデルの検証済み生産ラインの説明として解釈しないでください。
| 製造段階 | 典型的な活動 | 工場監査の焦点 |
|---|---|---|
| 1.技術リリース | 仕様書および図面の承認 | 改訂管理 |
| 2. 部品調達 | 電気部品および機械部品の調達 | サプライヤー認定 |
| 3. 受入検査 | 重要な購入部品の確認 | 材料適合性 |
| 4. サブコンポーネントの準備 | 接点、端子、および機械部品の準備 | 寸法の一貫性 |
| 5.機構組立 | スイッチングおよび調整部品の組立 | 工程再現性 |
| 6. 電気組立 | 電気部品の取り付けおよび接続 | 接点および端子の健全性 |
| 7. 機能調整 | 必要な動作特性の設定 | 制御された試験条件 |
| 8. 電気的検証 | 規定された電気的動作の確認 | 試験結果および合否判定基準 |
| 9. 機械的検証 | 軸、動作、および取付の確認 | 機械的適合性 |
| 10.最終検査 | 製品の識別と品質を確認する | 出荷承認 |
| 11.梱包と発送 | 承認済みバッチの梱包と識別 | トレーサビリティと保護 |
購入者は、提案された製造プロセスに実際に存在する段階を確認する必要があります。
工場監査の目的は、すべての製造業者が同一の手順に従うことを強制することではありません。
特定の製品に必要な作業が管理され、検証可能であるかどうかを確認することです。
受入品質管理:最初の重要な工場チェックポイント
受入品質管理(IQCとも呼ばれる)は、電気機械制御機器にとって特に重要です。
レギュレータの性能は、内部部品の特性に依存します。
最終検査でいくつかの問題が発見される可能性はありますが、材料のばらつきや管理の不十分な購入部品を常に補うことができるとは限りません。
電気接点部品
電気接点は、意図されたスイッチング用途に適したものでなければなりません。
設計によっては、重要な特性として以下が挙げられます。
-
接点材料仕様
-
表面状態
-
形状
-
接点位置合わせ
-
取り付け品質
-
寸法精度
監査担当者は、工場が不良または不適合な接点部品が組立ラインに混入するのをどのように防止しているかを質問する必要があります。
工場は、関連する入荷ロットをどのように識別しているかについても説明できる必要があります。
バイメタル部品
レギュレータの場合熱応答性バイメタル機構を使用する製品では、温度応答性部品のばらつきが動作特性に影響を与える可能性があります。
制御に関する考慮事項には以下が含まれます。
-
材料仕様
-
部品形状
-
成形一貫性
-
熱応答性
-
および取り扱い条件
購入者は、不必要に製造に関する機密情報を要求する必要はありません。
ただし、工場は、購入した重要な部品が規定の要件を満たしていることを証明できる必要があります。
絶縁ハウジング
絶縁部品は、機械的支持と電気的絶縁に貢献します。
設計によっては、検査項目として以下が考慮される場合があります。
-
材質;
-
成形状態;
-
寸法;
-
亀裂または損傷;
-
変形;
-
および関連する耐熱要件。
具体的な安全要件は、該当する製品設計および規格から定められる必要があります。
シャフト、スプリング、および端子
機械部品および接続部品も製品の一貫性に影響を与える可能性があります。
関連する検査項目には、シャフトの寸法、スプリングの特性、端子の形状、および保持力などが含まれる場合があります。
特徴。家電メーカーにとって、これらの細かな点は、最終的なレギュレータがコントロールパネルと配線ハーネスに正しく適合するかどうかを左右します。
監査担当者はどのような証拠を要求すべきか?
以下の例を見せるよう求めてください。
-
受入検査仕様書
-
承認済みの材料または部品の参照番号
-
受入検査記録
-
不合格ロット記録
-
および部品ロット識別方法
これらの記録は、倉庫に積み重ねられた受入材料の写真よりもはるかに多くの情報を提供します。
工場はエネルギーレギュレータの組立をどのように管理すべきか?
組立品質電気接点の挙動、機械的動作、および製品寸法に影響を与える制御操作に依存します。
専門的なエネルギーレギュレータ工場は、承認された設計にとって最も重要な特性を特定できる必要があります。
重要な組立パラメータ
レギュレータによっては、重要なプロセス特性には以下が含まれる場合があります。
-
接点位置決め;
-
部品のアライメント;
-
締結または取り付けの品質;
-
端子保持;
-
調整機構の組立;
-
スプリングの取り付け;
-
およびシャフトの位置決め;
工場は適切な作業手順を確立する必要があります。
これらの操作に関する手順。プロセス設定が性能に重大な影響を与える場合は、設定を管理する必要があります。
設備と工具
購入者は、機械の数量だけで能力を判断してはなりません。
代わりに、重要な操作に使用される設備が要求仕様に適しているかどうかを尋ねてください。
関連する質問は次のとおりです。
-
治具は正しいモデル用に設計されていますか?
-
治具はどのように識別されますか?
-
設備の状態はどのように確認されますか?
-
保守記録は入手可能ですか?
-
誤って間違った部品が組み立てられる可能性はありますか?
-
オペレーターが誤った部品を使用することを防ぐものは何ですか?
図面が古くなっていますか?
小規模ながらも適切に管理された製造セルは、改訂管理が不十分な大規模な製造現場よりも、特殊なOEM注文に適している場合があります。
オペレーターのトレーニング
組立特性の一部は、オペレーターの技術に依存します。
工場は、オペレーターが関連プロセスについてどのようにトレーニングされ、承認されているかを説明できる必要があります。
重要な作業については、工場が視覚的な指示、標準化された作業方法、またはプロセス検証を使用しているかどうかをバイヤーは尋ねることができます。
目標は、オペレーター間および生産シフト間のばらつきを減らすことです。
工場はどのようにして一貫した電力制御性能を維持できるのか?
エネルギーレギュレータの製造と一般的な機械組立の最も重要な違いの1つは、機能動作の検証が必要であることです。
従来の電気機械式エネルギーレギュレータは、電気スイッチングを繰り返すことで平均電力を調整します。
その制御特性は、内部設計に依存します。
および動作条件。正しく組み立てられた製品には、満足のいく外観以上のものが必要です。
機能調整と校正
一部のレギュレータ設計では、意図した動作を確立するために調整または校正作業が必要です。
その他、別途手動調整ステップなしで必要な特性を提供する製造方法を使用するものもあります。
監査では、提案された製品にどちらのアプローチが適用されるかを判断する必要があります。
質問事項:
-
どの動作特性が制御されますか?
-
それらを測定するためにどのような機器が使用されますか?
-
どのような試験条件が指定されていますか?
-
許容限界はどのように定義されていますか?
-
測定機器はどのように使用されますか?
確認済みですか? -
ユニットが故障した場合、どうなりますか?
テスト条件が重要な理由
スイッチング動作は、電気的条件と温度応答機構の影響を受ける可能性があります。
そのため、異なる条件下で行われた2つの測定値は、直接比較できない場合があります。
工場は適切なテストパラメータを定義する必要があります。
例えば、テスト手順では、電気入力、負荷条件、測定時間、および合否判定基準を指定する場合があります。
レギュレータは、どのノブ位置でも常に同じデューティサイクル率を示すと想定しないでください。
承認されたモデル仕様によって、期待される動作が決定されます。
テストと調整を区別する
工場は、製品を調整せずにテストを実施する場合があります。
あるいは、調整と検証を含むプロセスを実施する場合があります。
購入者何が起こっているのかを理解する必要があります。
これは、工場が不良品をどのように処理するかを明確にするのに役立ちます。
不合格となったレギュレータは、管理された手順と再検査なしに、単に繰り返し調整されるべきではありません。
測定再現性のレビュー
製品の合否がわずかな測定値の差によって決まる場合、測定システムの能力が重要になります。
要求の厳しいOEMプログラムの場合、購入者は測定システム分析が必要かどうかを検討する場合があります。
適切な方法は、パラメータと関連する機器によって異なります。
目的は、製品の見かけ上のばらつきが、主に測定の不整合によって引き起こされていないことを確認することです。
エネルギーレギュレータ工場はどのような電気試験を実施すべきか?
試験要件は、モデル、用途、および適用される規格によって異なります。
実際の製品をレビューせずに、普遍的な試験リストや合格基準値を課すべきではありません。
ただし、エネルギーレギュレータに関連する評価領域はいくつかあります。
製造。オフ状態検証
オフ状態では、承認された設計で要求される電気的動作を示す必要があります。
工場では、この機能が重要な特性である場合、検証するための明確な方法を確立する必要があります。
制御特性検証
レギュレータの出力動作は、仕様と比較して評価する必要があります。
サイクルレギュレータの場合、これは、定義された条件下での動作動作の測定を含む場合があります。
電気接点性能
レギュレータは電気負荷を動作させるため、接点関連の性能は重要です。
認定試験では、関連するスイッチング条件下での動作を検証する場合があります。
適切な試験は、構造と想定される電気的負荷によって異なります。
絶縁および誘電性能
適用される要件に応じて、試験では電気絶縁および誘電耐力特性を評価する場合があります。
正確な方法と合否判定基準は、適切な技術文書および規格に基づいている必要があります。
温度上昇
電気接点および接続部は、動作中に発熱する場合があります。
必要に応じて、温度上昇評価は、指定された条件下で部品が許容範囲内で動作するかどうかを判断するのに役立ちます。
耐久試験
電気的耐久と機械的耐久を混同しないでください。
レギュレータは、電気的スイッチング性能が低下しても、機械的に回転し続けることができます。
購入者は、負荷、動作シーケンス、サイクル定義、および故障基準を含む試験条件を要求する必要があります。
試験記録の完全性
有益な監査は、試験ステーションを確認するだけで終わりません。
代表的な試験記録の確認を依頼してください。
工場は以下を特定できますか?
- data-spread="false">
-
試験対象モデル;
-
適用仕様改訂版;
-
試験日;
-
試験装置;
-
結果;
-
合否判定;
-
および関連するバッチ情報;
追跡可能な記録のない試験ステーションでは、リピート注文の品質に関する証拠が限られます。
工場管理計画に含めるべき特性は?
以下のマトリックスは、エンジニアリングチームと購買チームが、どの製品特性に特に注意を払うべきかを判断するのに役立ちます。
| 重要特性 | 製造リスク | 潜在的検証 |
|---|---|---|
| 電気的構成 | 回路動作の異常 | 回路図および機能検証 |
| オフ状態性能 | スイッチング状態の異常 | 定義された機能テスト |
| 制御特性 | 加熱応答のばらつき | 制御性能評価 |
| 電気接点 | スイッチング劣化 | 関連する認定およびプロセス制御 |
| 絶縁部品 | 電気的絶縁不良 | 材質および電気的検証 |
| シャフト形状 | ノブの不一致 | 寸法検査 |
| 取付寸法 | 組立時の干渉 | 図面に基づく測定 |
| 端子位置 | ハーネスの不適合 | 寸法および接続チェック |
| 端子保持 | 接続不安定性 | 規定の機械的検証 |
| 機械的動作 | ユーザー制御の不備 | 回転および機能検査 |
| 製品識別 | モデルまたは改訂版の混在 | ラベルおよびトレーサビリティレビュー |
| 包装 | 輸送中の損傷 | 包装検査 |
これは推奨される管理計画の枠組みです。
承認された規制仕様では、どの特性が必須であるか、どのように測定するか、および適用される許容限界を定める必要があります。
工場試験装置と校正の検証方法
計測機器が揃った機器室があっても、測定が適切に行われていることを自動的に証明するものではありません。
信頼できる。購入者は、製品受入に使用される計測機器が管理されているかどうかを確認する必要があります。
機器の識別
関連する各計測機器には、固有の識別子が必要です。
これにより、試験結果を正しい機器に関連付けることができます。
校正状況
工場は、校正が必要な機器が規定の校正期間内にあるかどうかを把握しておく必要があります。
校正要件は、機器と測定用途によって異なります。
測定手順
オペレーターは、製品受入に影響を与える試験について、規定された手順に従う必要があります。
許容範囲外の機器
測定機器が許容校正範囲外であることが判明した場合、どうなるかを確認してください。
成熟した品質システムでは、過去の測定結果に影響があったかどうかを検討する必要があります。
試験治具検証
特殊な治具を使用すると、測定誤差や機械的な位置決め誤差が生じる可能性があります。
必要に応じて、工場は治具が本来の用途に適していることを検証する必要があります。
これらの検証は、単に試験装置が存在することではなく、試験データに対する信頼性を確立するのに役立ちます。
プロトタイプ承認と量産準備完了の違いとは?
プロトタイプが成功したということは、特定のサンプルが定義された要件を満たすことができることを示しています。
しかし、これは製造プロセスがその結果を一貫して再現できることを自動的に証明するものではありません。
そのため、OEMの購買担当者は、設計承認と生産プロセス承認を区別する必要があります。
エンジニアリングサンプル
エンジニアリングサンプルは、製品の機能と実現可能性を評価するために使用されます。
必ずしも最終的な生産プロセスを代表するものではありません。
量産前サンプル
試作サンプルは、意図した生産設計、および合意されている場合は計画された生産プロセスを反映したものでなければなりません。
購入者は、残存する相違点について理解しておく必要があります。
初回製品検査
初回製品検査では、初期生産品が承認された重要要件を満たしているかどうかを確認できます。
検査範囲はプロジェクトごとに合意する必要があります。
パイロット生産
パイロット生産では、以下の問題点が明らかになる可能性があります。
-
オペレーターのトレーニング
-
組立の再現性
-
治具の性能
-
テストステーションの容量
-
材料取り扱い;
-
品質歩留まり;
-
および包装;
生産リリース
量産開始前に、購入者と工場は、必要な文書、承認済みの参考文献、試験方法、および商取引契約が整っていることを確認する必要があります。
有用な生産リリースパッケージには、以下が含まれる場合があります。
-
最終図面;
-
承認済みの仕様書;
-
承認済みのサンプル;
-
管理計画;
-
受入基準;
-
および生産改訂。
新しい家電製品プログラムの場合、この段階的なアプローチは、少数の試作品から直接大規模な発注に移行するよりも一般的に信頼性が高いです。
エネルギーレギュレーター工場のオンサイト監査の実施方法
工場監査は、文書作成から出荷までの製造プロセス全体を追跡する必要があります。
購入者はすべての機械を検査する必要はありません。
目的は、工場が提案製品にとって重要な作業を管理しているかどうかを判断することです。
チェックポイント1:製造拠点の確認
提案されているレギュレーターが製造または組み立てられている場所と、法人の正式名称を確認します。
重要な作業を別の施設が行っている場合は、その役割を明確にします。
チェックポイント2:生産フローの確認
工場に、特定の製品の完全なプロセスについて説明を求めます。
モデル。受入検査から最終梱包までの工程をたどる。
チェックポイント3:技術文書の確認
現行製品を1つ選び、図面、作業指示書、検査文書が互換性のある改訂版を参照していることを確認する。
チェックポイント4:受入品質記録の確認
重要な購入部品を1つ選び、工場が生産前にどのように受入を検証しているかを確認する。
チェックポイント5:重要な組立作業の観察
作業者が承認された方法に従っているかを確認する。
該当する工具、治具、および工程指示書を確認する。
チェックポイント6:機能テストの確認
作業者に、テストの目的、テスト方法、受入基準、および不適合時の処理について説明を求める。
チェックポイント7:不適合製品管理の確認
作業者に、不良品と完成品がどのように識別され、分別されているかを確認します。
チェックポイント8:トレーサビリティの確認
完成したバッチを選択し、関連する生産情報と部品情報を取得できるかどうかを確認します。
チェックポイント9:生産能力計画の検証
工場が提案されたモデルのスケジュールをどのように立て、資材供給をどのように管理しているかを確認します。
チェックポイント10:出荷管理の確認
承認された製品がどのように識別、梱包、計数され、出荷のためにリリースされるかを確認します。
これら10のチェックポイントは、実践的な出発点となります。
より詳細な監査には、追加のエンジニアリング、安全、または品質の専門家が必要になる場合があります。
エネルギー規制当局の工場をリモートで監査できますか?
リモート工場監査は、現地訪問が現実的でない場合に役立ちます。
特に、サプライヤーの初期段階で非常に有効です。
資格要件。ただし、遠隔証拠は慎重に評価する必要があります。
ライブ生産ウォークスルーを依頼する
許可されている場合は、サプライヤーにライブセッションで関連する生産および試験エリアを見せるよう依頼してください。
事前に録画されたプロモーションビデオは、特定の製品や現在のプロセスが示されていない可能性があるため、あまり役に立ちません。
代表的な記録を確認する
適切な品質記録の編集済みサンプルを依頼してください。
これには以下が含まれる可能性があります。
-
受入検査
-
機器校正
-
機能テスト
-
ロット識別
-
および生産リリース記録。
機密性の高いサプライヤー情報は、有意義な証拠を提供しながら保護することができます。
製品ロットを追跡する
工場に、選択したロットが生産記録の中でどのように流れていくかを実演してもらいます。
これは、遠くから工場全体を見るよりも、多くの場合、より多くの情報が得られます。
未解決の質問を確認する
未回答の質問を記録し、フォローアップの証拠を要求します。
リモート監査は、ビデオ通話が終了しただけで完了とみなすべきではありません。
工場規模ではなく、実際の生産能力を評価する方法
工場面積と従業員総数は、企業の規模を示す有用な指標です。
これらは、特定のエネルギーレギュレーターの生産ラインの能力を示すものではありません。
例えば、工場は複数の異なる家電部品を製造している場合があります。
使用される労働力と設備は、加熱エレメントは、電気制御に使用されるエレメントとは別個のものである場合があります。
したがって、購入者は工場全体の規模からレギュレータの生産能力を算出すべきではありません。
関連する生産工程を特定する
提案されたレギュレータがどこで組み立てられ、テストされるのかを確認してください。
生産設備が専用設備か共有設備かを確認してください。
ボトルネックとなる工程を確認する
実際の生産量は、以下の要因によって制限される可能性があります。
-
専門的な組み立て作業
-
機能調整
-
電気試験
-
耐久性試験
-
材料の入手可能性
-
または検査能力。
機能テストに大幅に時間がかかる場合、高速組立ステーションは高い生産能力を生み出しません。
認定生産量の計算
簡単な生産能力の見積もりには、以下を考慮することができます。
認定日産量 = 計画生産量 × 100%実際の許容歩留まり
この式は、簡略化された計画関係を示すものです。
計算には、実際の稼働時間、ボトルネック処理能力、設備稼働率、人員配置、および許容製品歩留まりを反映させる必要があります。
モデル固有の証拠を求める
役立つ質問例:
-
このモデルの実証済み出力はどれくらいですか?
-
どの工程が処理能力を制限していますか?
-
既に投入されている生産能力はどれくらいですか?
-
標準的な生産歩留まりはどれくらいですか?
-
需要が増加した場合はどうなりますか?
-
工場は毎月の定期注文に対応できますか?
生産能力は購入者の実際の需要プロファイルに基づいて評価されます。
エネルギーレギュレータ製造におけるバッチトレーサビリティの重要性
トレーサビリティは、大型家電製品の製造プログラムで使用される電気部品にとって特に重要です。
現場で問題が発生した場合、購入者は影響を受ける可能性のある製品を特定する必要があります。
効果的なトレーサビリティシステムは、複数の要素を結びつけます。
製品識別
各完成品には、定義された部品番号または仕様参照が必要です。
エンジニアリング改訂
製造バッチは、承認された設計バージョンに対応している必要があります。
材料ロット
必要に応じて、重要な入荷材料および部品ロットを識別できるようにする必要があります。
製造記録
関連する製造および検査情報は、製品と関連付けられる必要があります。
バッチ。出荷識別
工場は、特定の注文に基づいて出荷された完成品のバッチを把握しておく必要があります。
トレーサビリティ調査の例
ある家電メーカーが、限定出荷に関する管理上の問題を報告したとします。
適切なトレーサビリティがあれば、工場は生産ロット、関連する試験記録、および重要な部品ロットを特定できる可能性があります。
トレーサビリティがなければ、調査ははるかに広範囲にわたり、費用も高額になる可能性があります。
必要なトレーサビリティレベルは、製品リスクと顧客の要求事項を反映する必要があります。
工場はエンジニアリング変更をどのように管理すべきか?
成功したOEMプロジェクトは数年間続く可能性があります。
その期間中、工場は工具の交換、購入部品の変更、プロセスの改善、またはドキュメントの更新が必要になる場合があります。
変更管理は、これらの活動によって意図しない製品が生み出されることを防ぎます。
相違点レビューが必要となる可能性のある変更
設計によっては、以下の変更が含まれる場合があります。
-
電気接点材料
-
バイメタル部品
-
絶縁ハウジング材料
-
内部調整機構
-
シャフト形状
-
端子
-
工具
-
製造場所
-
重要な下請け業者
-
またはテスト手順。
すべての変更が完全な再認定を必要とするわけではありません。
ただし、決定は文書化されたエンジニアリングおよび品質レビューを通じて行う必要があります。
サイレント置換が危険な理由
製品は外観は同じでも、動作特性が変化する場合があります。
家電メーカーにとって、これは互換性やコンプライアンスに関する懸念を生じさせる可能性があります。
適切な供給契約では、通知、顧客承認、または追加テストが必要な変更を明確に定める必要があります。
管理されたゴールデンサンプルを維持する
承認されたサンプルは、最新の技術仕様に準拠している必要があります。
承認された変更が参照製品に影響を与える場合、ゴールデンサンプルの取り決めを見直す必要があります。
これは、過去の生産バージョンと現在の生産バージョンとの混同を防ぐのに役立ちます。
工場は欠陥と顧客クレームにどのように対応すべきか?
製造プロセスはありません。
欠陥はあり得ないという前提で評価すべきです。より有用な質問は、問題が発生した際に工場がどのように対応するかです。
特定と封じ込め
工場は、影響を受ける可能性のある材料または生産バッチを特定できる必要があります。
疑わしい製品は、意図しない出荷を防ぐために管理する必要があります。
根本原因調査
有用な調査は、目に見える症状の先まで掘り下げます。
例えば、レギュレータの性能にばらつきがある場合は、以下の項目をレビューする必要があります。
-
入荷部品のばらつき
-
組立工程の設定
-
試験条件
-
設備状態;
-
またはエンジニアリング改訂。
是正措置
是正措置は、検証された原因に対処する必要があります。
故障の原因を理解せずに不良部品を交換しても、再発を防ぐことはできません。
有効性の検証
工場は、是正措置が実際に問題を解決したかどうかを判断する必要があります。
大規模なOEMプログラムの場合、購入者は構造化された是正措置レポートを要求する場合があります。
形式は異なる場合があります。
重要なのは、分析の質とそれを裏付ける証拠の質です。エネルギー規制当局の調達チーム向け工場監査スコアカード
加重監査スコアカードは、バイヤーが複数の工場を一貫して比較するのに役立ちます。
以下の加重は、購買フレームワークの例示であり、公式の認証基準ではありません。
| 監査対象領域 | 推奨加重 | レビュー対象証拠 |
|---|---|---|
| 製品エンジニアリング管理 | 15% | 仕様および改訂管理 |
| 受入品質管理 | 10% | 資材記録およびサプライヤー管理 |
| 組立工程管理 | 15% | 作業指示書およびプロセス記録 |
| 機能テスト | 20% | テスト方法、記録および機器 |
| トレーサビリティ | 10% | ロット識別および記録検索 |
| 変更および欠陥管理 | 10% | 変更承認および是正措置 |
| 生産能力 | 10% | 認定生産量および計画 |
| OEMとのコミュニケーションおよびサポート | 5% | エンジニアリング対応とサンプル管理 |
| 梱包と出荷管理 | 5% | 最終リリースと識別 |
| 合計 | 100% | 製造準備状況全般 |
必須要件と評価基準を分ける
総合評価が高くても、製品の安全性や互換性に関する重大な不備を補うことはできません。
商業上の優位性を評価する前に、提案された製品が必須の技術要件を満たしていることを確認してください。
例えば、工場は効率的な梱包と優れた配送実績があるという理由だけで認定に合格すべきではありません。調整器が要求される電気仕様を満たしていない場合。
スコアカードは、エンジニアリング判断を補完するために使用し、代替するものではありません。
エネルギー調整器工場はどのような認証を取得すべきか?
認証は有用な証拠となりますが、正しく解釈する必要があります。
工場のマネジメントシステム認証は、特定の電気制御に関する承認とは異なります。
ISO 9001
ISO 9001は品質マネジメントシステムに関する規格です。
プロセス、顧客要求事項、継続的改善を管理するための枠組みを提供します。
ただし、ISO 9001認証は、特定のエネルギー調整器がすべての電気安全要件を満たしていることを証明するものではありません。
ISO 14001
ISO 14001は環境マネジメントシステムに関する規格です。
電気製品として説明すべきではありません。
認証IEC 60730-2-11
IEC 60730-2-11:2025 のタイトルは 自動電気制御装置 – です。パート2-11:エネルギー調整器に関する特定要求事項。
これは、定義された範囲内のエネルギー調整器に関する関連技術参考資料です。
この規格は、適用される構造、操作、試験、および安全に関する考慮事項を規定しています。
購入者は、提案された制御装置に適用される要求事項を判断し、適切な証拠を要求する必要があります。
IEC 60335-2-6
IEC 60335-2-6:2024は、据え置き型の家庭用電気調理レンジ、コンロ、オーブン、および類似の機器に関する特定安全要求事項を規定しています。
最終的な機器は、この規格または他の適用可能な機器規格に基づいて評価される必要がある場合があります。
携帯型調理器および業務用機器には、異なる要求事項が適用される場合があります。
製品認証範囲
VDE、TÜV、UL、またはその他の承認情報を確認する際には、以下を確認してください。
- data-spread="false">
-
対象製品;
-
正確なモデル;
-
適用定格;
-
規格;
-
認証状況;
-
および構造上の制限事項。
CEおよびRoHS指令の要件は、それぞれの規制状況において評価する必要があります。
ある部品、製品ファミリー、または工場を対象とした認証が、すべてのカスタマイズモデルや完成品を自動的に対象とすると考えるべきではありません。
購入者は工場とどのようなOEMカスタマイズについて話し合うべきでしょうか?
カスタマイズは、特定のアプリケーション要件に対応する必要があります。
エネルギーレギュレータプログラムの場合、これには以下が含まれる可能性があります。
-
シャフト寸法
-
ノブインターフェース
-
取り付け構造
-
端子構成
-
承認された電気的特性
-
製品ラベル
-
またはパッケージ
既存のレギュレータプラットフォームでは、すべての特性を変更できるわけではありません。
動作機構や電気的安全性に影響を与える変更は、相当なエンジニアリング作業が必要となります。
標準プラットフォームへの適合
適切な既存のレギュレータが利用可能な場合は、限定的な機械的適合で実用的なアプローチとなる可能性があります。
カスタマイズされた機械的インターフェース
購入者は、既存の機器に適合させるために、特定のシャフト形状や取り付け方法を必要とする場合があります。
これは、製造可能性と製品の完全性について評価する必要があります。
電気的または機能的な変更
スイッチング機構や動作特性の変更は、かなり複雑になる可能性があります。
工場は、プロジェクトを受諾する前に、技術的な実現可能性、必要な工具、テスト、および認証への影響について説明する必要があります。
プライベートラベルおよびパッケージング要件
輸入業者や機器ブランドは、カスタマイズされたラベル、バーコード、カートン、またはその他の識別情報を必要とする場合があります。
パッケージングのカスタマイズは、電気部品の変更と混同しないでください。それ自体。
品質コストを隠さずに工場の見積もりを比較する方法
工場の見積もりは、明確に定義された技術および品質範囲と比較する必要があります。
2つの見積もりは似ているように見えても、責任範囲が異なる場合があります。
一方は標準製品のみを対象としている場合があります。
もう一方は、図面レビュー、サンプル開発、追加テスト、カスタマイズされたパッケージ、またはトレーサビリティ要件が含まれている場合があります。
完全な商業範囲を確認する
| コスト要素 | 購入者が確認すべき事項 |
|---|---|
| 単価 | 承認された正確な構成 |
| 工具 | 要件、所有権、およびメンテナンス |
| サンプル | 数量と改訂範囲 |
| 認定 | テストとドキュメントを含む |
| 最小発注数量 | 選択モデルの最小発注数量 |
| リードタイム | 開始点と生産条件 |
| 品質管理要件 | 合意された検査およびリリース基準 |
| 梱包 | 材質、ラベル、保護 |
| 輸送条件 | インコタームズと納品場所 |
| リピート注文 | 仕様および価格変更に関する取り決め |
生産中断のコストを考慮する
不適切なレギュレーターは、発注書だけでなく、それ以上の影響を及ぼす可能性があります。
潜在的なコストには以下が含まれます。
-
組立ラインの中断
-
エンジニアリングの再作業
-
機器発売の遅延
-
再テスト
-
入荷在庫の不良
-
追加輸送費;
-
およびアフターサービス調査。
そのため、たとえ最初の見積もりが最低価格ではなかったとしても、より強力なプロセス実績を持つ工場は、長期的に見てより大きな価値を提供できる可能性があります。
比較は、将来の性能に関する仮定ではなく、検証済みの要件に基づいて行うべきです。
エネルギーレギュレーター工場にOEM見積もりを依頼する際に送付すべき情報
完全なRFQ(見積依頼書)は、技術評価を向上させ、不要なサンプリングサイクルを削減します。
製品および用途の詳細
機器の種類:
電気コンロ/電気ホットプレート/ラジエントコンロ/電気グリル/その他の抵抗加熱機器
プロジェクトの種類:
新規開発/既存製品/交換/セカンドソース認定
コネクテッドヒーティング要素:
利用可能な技術情報を提供してください。
必要な制御機能:
意図する電気的動作とユーザー制御動作を説明してください。
電気的要件
定格電圧:
[必要値]
定格加熱負荷:
[必要な電力と電流情報]
接続図:
[添付/入手可能]
適用可能な制御要件:
[プロジェクト仕様]
機械的要件
既存のレギュレータモデル:
[入手可能な場合]
既存のサンプル:
[はい/いいえ]
シャフト図:
[添付/入手可能]
取付寸法:
[添付/入手可能]
端子要件:
[図面または回路図を添付]
品質とコンプライアンス
対象市場:
[国または地域]
必要書類:
[指定]
認定試験:
[指定]
トレーサビリティ要件:
[指定]
変更管理要件:
[指定]
生産および販売要件
サンプル数量:
[数量]
パイロット数量:
[数量]
年間予想需要:
[数量]
生産予定日:
[日付]
梱包要件:
[指定]
希望納期:
[指定]
工場監査要件:
オンサイト/リモート/文書レビュー
購入者はこの情報を使用して、より有意義な見積もりを取得し、生産承認前に未解決の技術的問題を特定できます。
暖房機器および家電部品プロジェクトにWEBOを選ぶ理由
広東WEBOテクノロジー株式会社は中国広東省陽江市に本社を置き、設立年は不明です。 1998年
WEBOは、会社概要によると、約50,000平方メートルの製造スペースを運営し、500人以上の従業員を雇用しています。
同社はまた、ISO 9001およびISO 14001のマネジメントシステムに基づいて事業を運営し、ヨーロッパ、アジア、アフリカ、アメリカの顧客にサービスを提供していると述べています。
WEBOの製品カテゴリーは以下のとおりです。
-
ホットプレート
-
セラミックヒーター
-
チューブヒーター
-
鋳鉄製鍋サポート
-
IH調理器
コイル -
セラミックガラス
-
ロータリースイッチ
-
エネルギーレギュレーター
この幅広いコンポーネントポートフォリオは、電気調理器具や暖房器具を開発する家電メーカーにとって重要です。
例えば、電気コンロのOEMは、ホットプレートと関連する電力制御コンポーネントの電気特性を調整する必要があるかもしれません。
しかし、工場全体の規模や企業の認証は、個々のエネルギーレギュレーターモデルの正確な生産能力を保証するものではありません。
WEBOを評価する購入者は、該当製品、製造体制、技術仕様、利用可能な試験、および生産能力の確認を求める必要があります。
製品固有のコンプライアンス文書はどのようなものがありますか?
バッチトレーサビリティはどのように管理されていますか?
選択したモデルの生産能力はどのくらいですか?
サンプル、最小発注数量(MOQ)、および納期条件はどのようなものですか?
これらの質問により、購入者は一般的な企業情報だけに頼るのではなく、実際のプロジェクトを評価することができます。
図面、既存のサンプル、技術要件、または生産に関するお問い合わせは、WEBOのお問い合わせページをご利用ください。
エネルギーレギュレータ工場に関するよくある質問
1.エネルギー調整器工場は何を製造しているのでしょうか?
エネルギー調整器工場は、互換性のある暖房負荷に供給される平均エネルギーを調整するために使用される電気制御部品を製造または組み立てている場合があります。
設計によっては、製造工程には絶縁部品、接点、端子、機械調整機構、および機能テストが含まれる場合があります。
一部の工程は外部委託されている可能性があるため、購入者は実際の工場の製造範囲を確認する必要があります。
2.エネルギー規制会社が実際に工場であるかどうかを確認するにはどうすればよいですか?
製造住所、法人情報、関連する生産フロー情報、および生産・検査業務の証拠を要求してください。
現地監査は直接的な可視性を提供します。
リモート監査も、現在の生産デモンストレーションと適切な記録によって裏付けられれば役立ちます。
法人情報だけでは、掲載されているすべての製品が自社で製造されていることを証明するものではありません。
3. 最も重要な品質管理プロセスは何ですか?
すべてのプロセスを置き換える単一のプロセスはありません。
電気機械式規制装置の場合、製品の一貫性は、適切な原材料、管理された組み立て、検証済みの電気的挙動、寸法精度、および追跡可能な生産記録に依存します。
購入者は、用途における最も重大なリスクを防止する管理に重点を置くべきです。
4.大規模工場は信頼できるレギュレータの品質を保証するのでしょうか?
いいえ。
工場の規模は企業全体の規模を示す指標にはなりますが、特定の生産ラインの能力を証明するものではありません。
購入者は、関連設備、認定された製品、製造管理、試験、および承認された仕様を再現する能力を評価する必要があります。
5. エネルギーレギュレータ工場はどのような試験を実施すべきでしょうか?
必要な試験は、レギュレータの設計と適用される規格によって異なります。
電気的動作、制御特性、機械的機能、絶縁、温度上昇、耐久性、寸法要件などが試験項目となる場合があります。
正確な試験方法と制限値は、一般的なチェックリストから引用するのではなく、特定の製品ごとに定義する必要があります。
6.バッチトレーサビリティが重要な理由は何ですか?
トレーサビリティは、品質問題が発生した場合に影響を受ける可能性のある製品を特定するのに役立ちます。
適切なシステムでは、製品モデル、図面改訂、部品ロット、製造記録、検査結果、出荷識別情報を連携させることができます。
必要な詳細度は、製品リスクと顧客の要求によって異なります。
7. エネルギーレギュレータ工場はOEMカスタマイズに対応できますか?
一部の工場では、既存のレギュレータプラットフォームの変更や、用途に応じた構成の開発を提供しています。
考えられる要件には、シャフト、端子、取り付け、ラベル表示、その他の製品特性が含まれます。
実際の実現可能性は、製造元に確認する必要があります。
電気安全または制御性能に影響を与える変更には、追加の認証が必要になる場合があります。
8.工場試験と機器検証の違いは何ですか?
工場試験では、規定の条件下で、承認された仕様に基づいて部品を評価します。
機器検証では、実際の機器に組み込まれた後、部品が正しく動作するかどうかを評価します。
電気負荷、筐体温度、配線、加熱システムの動作などが完成品に影響を与える可能性があるため、両方の試験が必要になる場合があります。
9. 生産能力を確認するにはどうすればよいですか?
モデル固有の生産情報を要求してください。
関連する証拠には、生産記録、ボトルネック工程、合格歩留まり、資材計画、利用可能な生産能力などが含まれます。
工場の総面積や従業員数から個々のレギュレータの生産能力を計算しないでください。
10.遠隔工場監査では何をチェックすべきですか?
生産フロー、最新の技術文書、関連する組立作業、試験装置、サンプル記録、トレーサビリティ、および不適合製品管理を確認してください。
可能な限り、プロモーション映像だけに頼るのではなく、実際の現場見学を依頼してください。
サプライヤーの承認前に、未解決の質問を記録し、裏付けとなる証拠を入手してください。
11. エネルギーレギュレータにはどのIEC規格が適用されますか?
IEC 60730-2-11:2025は、その適用範囲内のエネルギーレギュレータに関する特定の要件を規定しています。
実際の設計と意図された用途に基づいて、適用される規格と適合要件を決定する必要があります。
完成品には追加の規格が適用される場合があります。
12. OEMレギュレータ製造におけるゴールデンサンプルとは何ですか?
ゴールデンサンプルとは、承認された部品構成を表す管理された参照品です。
該当する図面、技術仕様、および改訂版と一致している必要があります。
工場と購入者は、製品の差異を調査したり、将来の生産バッチをレビューしたりする際に、ゴールデンサンプルを使用できます。
13. リピート注文における予期せぬ変更を防ぐにはどうすればよいですか?
管理された部品番号、承認された図面改訂版、重要な仕様、トレーサビリティ要件、および変更通知プロセスを確立します。
サプライヤーは、どの製造または材料の変更が顧客によるレビューを必要とするかを明確にする必要があります。
リピート注文では、一般的な製品説明だけでなく、承認された構成を参照する必要があります。
14.工場価格を依頼する前に、どのような情報を準備すればよいですか?
機器の用途、電気要件、加熱負荷、既存のサンプルまたはモデル、回路図、機械図面、数量予測、ターゲット市場、梱包要件、および必要な認証範囲をご提供ください。
これにより、工場は適切な製品と生産要件を見積もることができます。
15. WEBOに工場レベルの評価を依頼するにはどうすればよいですか?
使用予定の機器、入手可能な技術図面、既存のサンプル、予測注文数量、および工場監査要件をご用意ください。
その後、WEBOチームにご連絡いただき、利用可能なエネルギーレギュレーターのモデル、関連する製造体制、技術文書、および適用可能な生産サポートオプションをご確認ください。
結論
エネルギーレギュレーター工場の評価は、一般的な工場の主張ではなく、検証済みの製造能力に焦点を当てるべきです。
電気調理器のOEMメーカーや海外のバイヤーにとって、最も強力な証拠となるのは、管理された生産プロセス、信頼性の高い機能テスト、認定された生産能力、バッチトレーサビリティ、そして効果的な設計変更管理です。WEBOは、幅広い暖房機器および家電部品製品ポートフォリオの中にエネルギーレギュレーターを組み入れています。OEMプロジェクトの準備、生産施設の評価、または長期供給のためのレギュレーターの調達をご検討されている場合は、仕様と工場認定要件を添えてWEBOまでお問い合わせください。製品、関連資料、生産オプションについてご相談いただけます。