要約: 電気ホットプレートのOEMメーカーを選定する際には、公称直径と定格ワット数を合わせるだけでは不十分です。家電メーカーにとって、適切な調達先を見つけるには、取り付け寸法、電気的特性、熱性能、生産ばらつき、および設計変更を適切に管理する必要があります。購入者は、8つの文書からなる技術パッケージを承認し、量産予定のサンプルを検証し、総所有コストを比較検討した上で、大量発注を行うべきです。
電気調理器の製造においてよくある問題は、カタログ上では互換性があるように見える加熱プレートが、生産ラインで一貫して組み立てられない場合があることです。公称145mmの加熱プレートでも、全体の高さ、端子の位置、取り付け構造、または電気的特性が異なる場合があるのです。
これらの違いは、組み立て時間の増加、設計変更の必要性、そして予期せぬ品質コストの発生につながる可能性がある。
その解決策は、エンジニアリング仕様と製造管理、そして購買契約を結びつける、体系化されたOEM認定プロセスです。
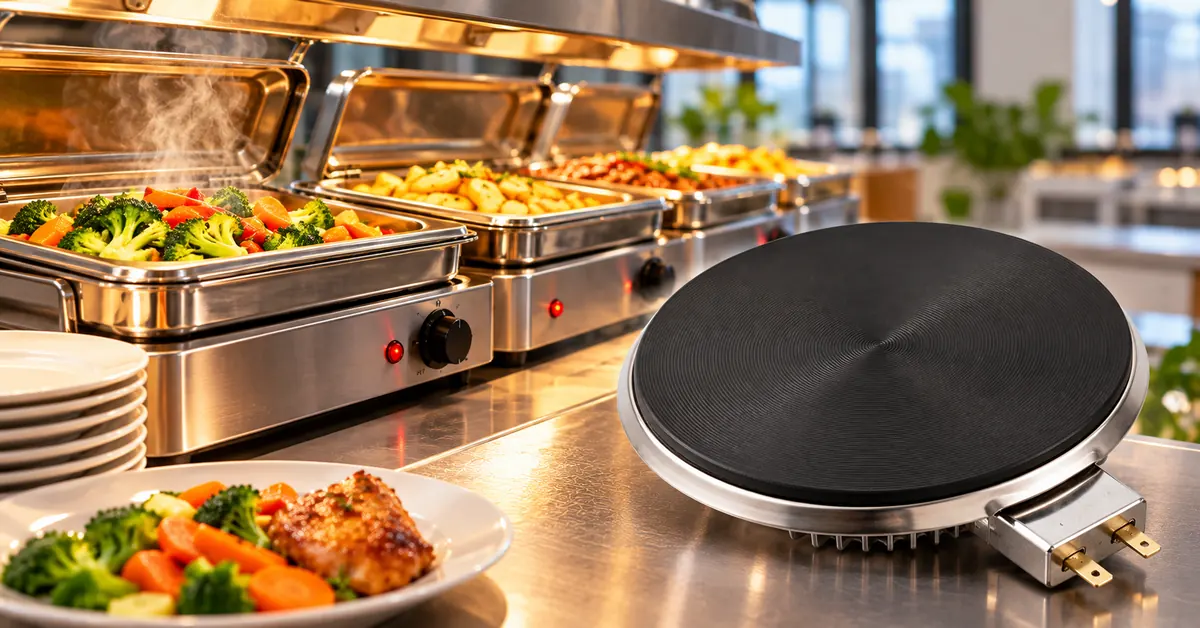
WEBO(正式名称:広東ウェボテクノロジー株式会社)は1998年に設立され、電気加熱素子および関連機器部品を製造しています。製品ラインナップには、固体ホットプレート、セラミック放射ヒーター、管状加熱素子、誘導コイル、電気制御部品などがあります。
WEBO社は、公称直径90mm、110mm、145mmのホットプレート製品を提供しています。これらはOEM製品の評価の出発点となりますが、正確な電気定格、許容誤差、および用途適合性については、最新の技術文書で確認する必要があります。
このガイドでは、初期部品選定から反復可能な量産へと移行する際に重要となる、エンジニアリング上の意思決定と調達管理について説明します。
OEM向けホットプレートの調達オプションを比較するとどう違うのか?
家電メーカーは通常、既存の加熱プレートを購入するか、標準部品を改造するか、プロジェクト固有の構成を開発するかのいずれかを選択する。
それぞれの手法には、異なる技術的、商業的、および資格要件が伴う。
| 評価要素 | 標準ホットプレート | 改良された標準コンポーネント | プロジェクト固有のOEMコンポーネント |
|---|---|---|---|
| 製品形状 | 既存の寸法 | 実現可能性に応じて限定的な変更を行う。 | 承認されたプロジェクト要件によって定義されます |
| 電気定格 | 利用可能な構成 | 潜在的な調整 | プロジェクト固有の評価レビュー |
| 端末配置 | 既存のレイアウト | 可能な変更 | エンジニアリング図面によって制御される |
| 取り付け互換性 | 既存のデザインに適合する必要があります | 互換性が向上する可能性があります | 承認されたインターフェースに基づいて設計されています |
| 開発作業 | 通常は少ない | 追加の技術レビュー | 潜在的に広範囲に及ぶ |
| 工具要件 | 既存の工具を使用する場合があります | 改造内容によります | プロジェクトによって異なる |
| サンプル資格 | 申請承認に必要 | 変更後に必要 | リリース前に必要 |
| 生産の一貫性 | 既存の仕様に基づく | 管理された修正版 | 管理されたOEM仕様 |
| 主な調達リスク | 部品の選択が間違っています | 制御不能な変化 | 開発コストと資格取得の複雑さ |
| 最適な用途 | 互換性のある成熟したデザイン | 家電製品のアップグレード | 新規または専門的な家電製品プログラム |
標準部品は、必要な電気的、機械的、および熱的条件を既に満たしている場合、多くの場合、最も実用的な選択肢となる。
カスタマイズは、文書化された統合上の問題を解決する場合に、より価値を発揮する。
しかし、標準部品を事前に評価せずにカスタマイズを要求すると、不必要な開発コストが発生する可能性がある。
エンジニアリング上の推奨事項: 最も単純な構成で、すべての必須要件を満たすものを選択してください。単価が最も低いオプションを選ぶべきではありません。
OEM家電製品の購入者にとっての重要なポイント
-
寸法的な適合性が最優先です。 公称直径は、取り付け、端子、または筐体全体の互換性を保証するものではありません。
-
電気仕様は検証されなければならない。 定格電圧、ワット数、抵抗値、および制御互換性については、正確なモデルごとに文書化する必要があります。
-
暖房性能はシステム固有の特性である。 調理器具、熱伝達、筐体設計、および制御戦略は、完成した機器に影響を与える。
-
サンプルと生産ロットでは、異なる検査が必要となる。 試作品が合格したからといって、再現性のある製造能力が証明されるわけではない。
-
OEM承認には管理文書が必要です。 図面、試験記録、検査計画、および改訂履歴は、リピート注文を保護する上で重要です。
-
単価だけではなく、総調達コストの方が重要である。 手直し、検査、工具、保証リスクなどを考慮すると、初期費用の削減効果を上回る可能性がある。
WEBOの電気ホットプレート製造製品ポートフォリオについて、購入者はどのようなことを知っておくべきでしょうか?
WEBOは、家電製品関連用途および海外のB2B顧客向けに電気加熱部品を製造しています。
WEBOの会社情報によると、同社は1998年に中国広東省陽江市で設立された。
同社は、約5万平方メートルの製造施設と500人以上の従業員を擁していると報告している。また、ISO 9001およびISO 14001に準拠した品質管理体制についても説明している。
これらは企業が公表している背景情報です。製品ごとの生産能力、認証、試験体制については、別途確認する必要があります。
利用可能な電気ホットプレートのカテゴリ
WEBOは、公称直径の3つのカテゴリーを公表している。
| 製品リファレンス | 公称直径 | 潜在的なOEM用途 | 承認に必要な情報 |
|---|---|---|---|
| HP-F90 | 90mm | コンパクトな暖房ゾーンの開発 | 電圧、ワット数、寸法、取り付け |
| HP-F110 | 110mm | 小型電気調理器の用途 | 電気定格、端子、熱挙動 |
| HP-F145 | 145mm | より広い接触加熱ゾーン | 全体的な外観、電力、調理器具との互換性 |
アプリケーションの説明は、予備的な技術的検討事項であり、モデルの性能を保証するものではありません。
例えば、HP-F145はWEBOの145mmカテゴリーに分類されていますが、公開されている製品情報には、関連するすべての許容誤差、電気的定格、または認定要件が明記されているわけではありません。
当該モデルを検討している購入者は、最新の設計図面と技術仕様書を請求すべきである。
レビューする WEBOホットプレート製品ラインナップ または HP-F145製品リファレンス 調達に関する最初の話し合いのため。
複数の構成要素からなるポートフォリオが重要な理由
WEBOは、セラミックヒーター、管状発熱体、誘導コイル、セラミックガラス、ロータリースイッチ、エネルギーレギュレーターなども取り扱っている。
この範囲は、複数の家電プラットフォームを開発しているメーカーにとって関連性があるかもしれない。
しかし、これらの技術はそれぞれ異なる機能を果たすものであり、互換性があると考えるべきではない。
OEMサプライヤーの評価は、購入する部品と用途に特化して行うべきである。
ホットプレートの取り付け公差が組み立て不良の原因となるのはなぜですか?
電気ホットプレートのOEM生産において、最も重要な技術的課題の一つは、寸法ばらつきを管理することである。
加熱プレートは、部品自体と周囲の筐体の両方が許容公差限界に近い状態で製造されている場合でも、機器内部に収まるように設計されていなければならない。
公称寸法のみをチェックすると、干渉リスクが見落とされる可能性がある。
公称直径と実際の組み立てクリアランス
ある機器が、公称145mmの加熱プレートを中心に設計された円形の開口部を使用していると仮定します。
加熱プレートの寸法にはばらつきが生じる場合があり、ハウジングの開口部もばらつきが生じる場合があります。
総合的な効果によって、各部品が適合するかどうかが決まります。
簡略化された円形アセンブリの場合:
最小ラジアルクリアランス = (ハウジング開口部の最小直径 − ホットプレートの最大直径) ÷ 2 − 最大位置オフセット
この式は基本的な幾何学的スクリーニング方法です。実際のアセンブリでは、熱膨張、取り付け部、コーティング、その他の変動要因も考慮する必要がある場合があります。
公差の具体例
次のような寸法を持つ架空の機器設計を考えてみましょう。
| パラメータ | 工学的価値の例示 |
|---|---|
| ハウジング開口部の直径 | 146.0 ± 0.3mm |
| ホットプレートの外径 | 145.0 ± 0.4mm |
| 最大位置オフセット | 0.20mm |
| 最低限の住宅供給 | 145.7mm |
| ホットプレートの最大直径 | 145.4mm |
最悪の場合の半径方向クリアランスは次のとおりです。
(145.7 − 145.4) ÷ 2 − 0.20 = −0.05mm
この単純化された最悪のシナリオにおいて、否定的な結果が出たということは、潜在的な干渉状態が存在することを示しています。
これらの数値はあくまで参考値であり、WEBOの製造公差や推奨生産寸法を示すものではありません。
この例は、名目上互換性のある部品でも、実際には取り付けられないことがある理由を示している。
どの側面を重要視すべきか?
| 重要な機能 | 組み立て上の潜在的な問題 | 推奨される工学的管理 |
|---|---|---|
| 外径 | 住宅への干渉 | 直径公差の制御 |
| 全高 | 加熱面の位置が正しくありません | 身長測定 |
| 取り付けポイント | 留め具またはブラケットの位置ずれ | 位置と基準点の制御 |
| 終端方向 | 配線干渉 | 端末設置場所の点検 |
| 下面形状 | 内部部品との接触 | 設置・外装に関する包括的なレビュー |
| 表面形状 | 意図しない接触または動き | 適用可能なプロファイルまたは平面度チェック |
| 取り付け安定性 | 集会運動 | 保持およびアセンブリ検証 |
OEM購入者は、これらの欠陥をどのように防ぐべきでしょうか?
まず、重要な寸法と基準点を示す図面を作成することから始めます。
次に、加熱プレートおよび周辺部品の最大許容寸法と最小許容寸法を比較します。
最後に、量産を想定した代表的なサンプルを用いて、物理的な組み立て試験を実施する。
寸法精度が重要な場合、購入者は特定の特性に関する統計的プロセスデータを要求する可能性がある。
供給業者は、適切な測定結果によってその主張を裏付けることができない限り、特定の公差能力を主張すべきではない。
調達決定: 最悪の場合の適合性でも機器の承認済み組立要件を満たせない場合は、提案された部品を却下するか、再設計してください。
電圧とワット数は、OEMホットプレートの互換性にどのように影響しますか?
電気的特性の一致も、重要な調達決定事項の一つです。
加熱プレートは、機器の設計上の電気回路構成内で動作しなければならない。
関連する特性には、定格電圧、定格電力、抵抗特性、端子構成、絶縁要件、および制御互換性が含まれます。
定格電力の理解
簡略化された、主に抵抗加熱負荷の場合:
電力(W)≈電圧(V)×電流(A)
近似等価動作抵抗は次のように計算できます。
抵抗(Ω)≈電圧²(V²)÷電力(W)
仮に、230Vで動作する1,000Wの加熱部品を考えてみましょう。
おおよその動作電流は次のようになります。
1,000 ÷ 230 = 4.35A
その等価動作抵抗はおよそ次のようになります。
230² ÷ 1,000 = 52.9Ω
これらの計算は例示であり、WEBOモデルの公式仕様ではありません。
部品の抵抗値は温度によって変化するため、実際の耐寒性と動作抵抗値は異なる場合があります。
名目上の電力だけでは不十分な理由
定格ワット数が同じ2つの加熱プレートでも、完成した調理器具内では異なる動作をする場合があります。
考えられる差異としては、加熱面の形状、熱容量、接触条件、取り付け方法、および熱損失などが挙げられる。
制御システムは実際の動作にも影響を与える。
例えば、平均電力入力を変化させるエネルギーレギュレーターは、電子制御システムとは異なる反応を引き起こす可能性がある。
したがって、性能は完全な装置を使用して検証する必要があります。
電気仕様比較
| エンジニアリング要件 | 要求する情報 | 検証アプローチ |
|---|---|---|
| 定格電圧 | モデル別評価 | サプライヤー仕様 |
| 定格電力 | ワット数と許容変動 | 制御された電気計測 |
| 抵抗 | 試験条件および許容範囲 | 抵抗検査 |
| 端末設定 | 種類と位置 | 図面および組立チェック |
| 電気絶縁 | 適用される性能要件 | 関連するテスト |
| コントロール互換性 | スイッチングおよび規制要件 | システム検証 |
| 熱応答 | 負荷時の暖房性能 | 完成品テスト |
エンジニアリング上の推奨事項: 直径とワット数が一致するという理由だけで、ホットプレートを別のホットプレートに置き換えてはいけません。
電気的適合性と機械的適合性を同時に検証する。
量産前に暖房性能をどのように検証すべきか?
暖房性能は、代表的な運転条件下で評価されるべきである。
部品は、簡単なベンチテストでは問題なく動作する場合でも、機器に組み込むと異なる結果を示すことがある。
周囲の筐体、調理器具、制御装置、および設置構造はすべて熱伝達に影響を与える。
加熱反応
技術者は、意図する暖房作業を明確に定義し、指定された条件下で機器がどのように反応するかを測定する必要がある。
試験では、一定の電源電圧、調理器具、負荷、周囲環境、および制御設定を使用する必要があります。
温度分布
加熱プレートの表面には、温度差が生じる場合があります。
しかし、重要なのは、その調理器具全体が許容できる調理性能を備えているかどうかである。
表面温度が均一であることと、調理器具への熱伝達が均一であることは必ずしも同じではない。
繰り返し操作
部品は、その耐用期間中、繰り返し加熱と冷却にさらされる可能性がある。
資格認定試験では、関連する運転サイクルを評価し、性能や耐久性に影響を与える可能性のある変更点を特定する必要があります。
ハウジング温度
部品から発生した熱は、周囲の機器に伝わる可能性があります。
設計者は、該当する運転条件および安全試験条件の下で、関連する内部温度と外部温度を測定する必要がある。
熱特性評価チェックリスト
| テスト | 測定の焦点 | 主な目的 |
|---|---|---|
| 加熱反応 | 定義された温度または調理性能目標 | 熱出力を評価する |
| 調理器具の設置 | 代表的な調理器具と負荷 | アプリケーションの適合性を確認する |
| コントロールサイクル | 温度と電気応答 | コントロールの互換性を確認してください |
| 熱分布 | 関連する測定位置 | 望ましくない変異を特定する |
| 繰り返し加熱 | 定義されたサイクルにおけるパフォーマンス | 信頼性を評価する |
| 筐体温度 | 関連する社内およびアクセス可能な場所 | 熱安全性評価のサポート |
| 終点温度 | 電気接続条件 | 接続の適合性を評価する |
テスト計画では、テスト実施前に受け入れ基準を定めるべきである。
その後、候補製品間で同じ基準を用いて結果を比較する必要がある。
この方法は、標準化された試験条件なしに広告されている加熱速度を比較するよりも、より信頼性の高い購入証拠を提供する。
ホットプレートの信頼性に影響を与える材料および製造管理要因は何か?
材料の選択と部品の構造は、発熱体の電気的、熱的、および機械的挙動に影響を与える。
固体加熱プレートは、金属製の加熱面、内部抵抗加熱構造、絶縁材料、電気端子、および支持部品を含むことができる。
各モデルごとに、正確な材料と製造方法を確認する必要がある。
加熱面構造
表面は、想定される調理器具の負荷や加熱サイクルに耐えられる状態を維持する必要があります。
考慮すべき事項には、材料特性、表面状態、寸法安定性、および適用される動作環境が含まれる。
電気絶縁
絶縁システムは、規定された条件下で、部品の電気的要件を満たすものでなければならない。
断熱性能は、適切な試験を用いて評価する必要がある。
端末の信頼性
端子は電気的機能と機械的機能を兼ね備えている。
それらの設置場所、構造、接続方法は、完成した機器と互換性がなければならない。
端子の形状が不適切だと、加熱プレートの他の部分が適合していても、組み立てに問題が生じる可能性があります。
表面処理
表面処理やコーティングが施されている場合、購入者は関連する受入基準を定めるべきである。
これらは、外観、耐久性、または環境への曝露に関連する可能性があります。
材料変更管理
端末材料、暖房構造、断熱材、または表面処理に対する変更案は、承認済みの設計に影響を与える可能性があります。
購入者と製造業者は、どの変更について通知、試験、および正式な承認が必要となるかについて合意すべきである。
主な購買原則: 製造の一貫性は、単に外観を再現するだけでなく、承認された製品の構造を管理することにかかっている。
OEMメーカーは、生産ロット全体にわたってどのように品質を管理できるのでしょうか?
試作品の承認から量産への移行は、製造上のばらつきを生じさせる。
試作品が合格したからといって、長期的なプロセス能力が自動的に確立されるわけではない。
OEMプログラムにおいては、品質管理は製品仕様と検査方法、トレーサビリティ、および是正措置を結びつけるべきである。
受入検査
材料および購入した部品は、関連する承認済みの要件に照らして確認する必要があります。
工程内管理
製造工程においては、重要な寸法や電気的特性を監視する必要がある場合がある。
適切な頻度は、特性とリスクによって異なります。
初回製品検査
初回製品検査は、量産を目的とした最初の部品が承認された仕様に適合していることを確認するのに役立ちます。
これには、寸法、電気的特性、製品識別情報、その他の重要な要件が含まれる場合があります。
生産検査
供給者と購入者は、最終的な受入基準について合意する必要がある。
統計的サンプリングが適切な場合、サンプリング計画は製品のリスクと契約上の要件を反映したものでなければならない。
バッチトレーサビリティ
トレーサビリティは、どの製品構成情報と製造情報が納品されたバッチに関連するかを特定するのに役立ちます。
欠陥が発見された場合、調査を支援することができます。
推奨生産管理マトリックス
| 生産段階 | 推奨される制御 | 購入者価値 |
|---|---|---|
| 入荷資材 | 指定された入力を検証する | 材料のばらつきを減らす |
| 初期生産 | 初回製品検査 | 生産意図との適合性を確認する |
| 製造工程内 | 重要な特性を監視する | 変異を早期に検出する |
| 最終検査 | 承認された要件を確認する | 出荷不良を減らす |
| パッケージ | 保護と識別を確認する | 輸送および在庫に関するエラーを防止する |
| リピート注文 | 部品番号と改訂版を維持する | 互換性を保護する |
| 不適合 | 文書の調査と処分 | 繰り返し発生する問題を減らす |
購入者はどのような認証証拠を要求すべきでしょうか?
WEBOのウェブサイトには、ISO 9001およびISO 14001マネジメントシステム、ならびにいくつかの国際的な製品認証制度について言及されている。
しかし、一般的な企業の声明は、すべての加熱プレートが同じ認証範囲を持っていることの証明として使用すべきではありません。
購入者は、製品とその販売予定市場に関する具体的な資料を要求すべきである。
多くの家庭用調理器具や同様の携帯用調理器具については、IEC 60335-1およびIEC 60335-2-9の関連部分が重要な安全基準を提供しています。
適用される版、各国の要件、および適合性に関する責任は、完成品によって異なります。
完成品の製造業者は、該当する法令遵守評価について引き続き責任を負います。
標準型ホットプレートとカスタム型ホットプレートの総コストを比較するとどうなりますか?
単価は購入決定の要素の一つに過ぎない。
OEMプロジェクトには、金型製作、開発、サンプル認定、品質検査、組立作業、梱包、輸送なども含まれる場合があります。
したがって、比較対象として適切なのは、見積もられた部品価格だけではなく、プロジェクト全体のコストである。
標準部品
既存の部品が機器の技術要件を満たす場合、開発費や工具費の一部を節約できる可能性がある。
しかし、それは意図された製品に対して適格でなければならない。
改良された標準部品
取り付け方法、端子、または電気的特性を変更することで、互換性が向上する場合があります。
その利点は、追加の技術要件や資格要件と照らし合わせて検討されるべきである。
プロジェクト固有のコンポーネント
対象製品が既存の標準部品を使用できない場合、カスタム構成が正当化される可能性がある。
購入者は、実現可能性、必要な工具、開発責任、および生産計画を確認する必要がある。
総費用比較
実用的な調達モデルは以下のとおりです。
総調達コスト = 部品購入費 + 工具費 + 検証費 + 検査費 + 組立ロス費 + 物流費 + 保証関連費用
10,000個の部品を納入する2つのサプライヤーを、あくまで仮説的な観点から比較してみましょう。
| コストの想定 | サプライヤーA | サプライヤーB |
|---|---|---|
| 単位部品価格 | 4.20ドル | 4.35ドル |
| 注文数量 | 10,000 | 10,000 |
| 部品購入費用 | 42,000ドル | 43,500ドル |
| 想定される組立不良率 | 2.0% | 0.5% |
| 不良部品が予想される | 200 | 50 |
| 不良部品1個あたりの想定される処理/再加工コスト | 10ドル | 10ドル |
| 処理/再加工費用 | 2,000ドル | 500ドル |
| 合計費用例 | 44,000ドル | 44,000ドル |
これらの数値は仮説に基づくものであり、WEBOの価格、不良率、または生産実績を表すものではありません。
これらの研究結果は、単価の低下が製造ロスの増加によって相殺される可能性があることを示している。
実際の調達決定においては、代替材料、生産ラインの中断、品質調査、および追加の資格認定費用も考慮に入れるべきである。
カスタマイズにかかる追加費用に見合う価値は、どのような場合に得られるのか?
カスタマイズは、繰り返し発生する組み立て時の干渉や互換性のない電気インターフェースなど、既知の問題を解消する場合に正当化しやすい。
金型や設計の変更を承認する前に、購入者は想定される購入量に対する期待される利益を見積もるべきである。
カスタムコンポーネントは、単に異なる仕様を提供するだけでなく、測定可能な価値を生み出すべきである。
OEMバイヤーは、サプライヤーを承認するためにどのような3つのステップを踏むべきか?
体系的な承認プロセスは、エンジニアリング、品質管理、調達の各チームが同じ情報に基づいて作業するのに役立ちます。
ステップ1:技術的な互換性を確認する
アクション: 機器の設計、部品図面、電気的要件、および想定される動作条件を確認してください。
決定ルール: 部品に機械的、電気的、または熱的な不適合が未解決の場合は、作業を進めないでください。
その結果として、サンプル評価のための合意された予備仕様が策定されるべきである。
ステップ2:本番環境向けサンプルの検証
アクション: 承認された仕様に基づいてサンプルを検査し、代表的な完成品の機器内でテストを実施する。
決定ルール: 必須試験の結果が定められた合格基準を満たした場合にのみ、次の段階に進むことができます。
実物サンプルは、適切な図面および改訂版と関連付けられるべきである。
設計変更が必要な場合は、更新された構成を再評価する必要があります。
ステップ3:生産および供給管理体制を確立する
アクション: 製造仕様、検査手順、包装、トレーサビリティ、取引条件、および変更管理責任について合意する。
決定ルール: 必要な技術的および商業的承認がすべて完了した後でのみ、量産を承認してください。
このプロセスは、最初の見積依頼からリピート購入に至るまでの明確な道筋を示すものです。
OEMホットプレートの注文前に承認しておくべき書類は何ですか?
実用的な技術承認パッケージには、8つの主要文書が含まれています。
| 必要書類 | 主な目的 | 調達上のメリット |
|---|---|---|
| 応募要項 | 想定される機器の要件を定義する | 誤った製品選択を防ぐ |
| 管理されたエンジニアリング図面 | 形状と公差を指定する | アセンブリの互換性を保護する |
| 電気仕様 | 電圧、電力、および関連する電気的特性を定義する | 評価の不一致を避ける |
| 材料および構造仕様 | 承認されたコンポーネント設計を確立する | 製品の変更を管理する |
| サンプル承認記録 | 受理されたサンプルを特定する | 承認参照を作成する |
| 資格報告書 | 記録に必要な試験証拠 | エンジニアリング上の意思決定を支援する |
| 生産品質計画 | 検査とトレーサビリティを定義する | バッチの一貫性を向上させる |
| 供給および変更管理に関する合意 | 商業および技術的な改訂を管理する | リピート注文を保護する |
これらの文書は、推奨されるOEM承認フレームワークを示しています。
各プロジェクトごとに、顧客とサプライヤーの間で具体的な文書内容と責任範囲について合意する必要がある。
包括的な承認パッケージを用意することで、購買、設計、生産の各チームがそれぞれ異なる前提に基づいて作業することを防ぐことができます。
エンジニアリングシナリオ:145mmホットプレートアセンブリの問題を防止する
以下のシナリオは、家電メーカーがこの評価フレームワークをどのように適用できるかを示しています。
これはあくまでも例示的なエンジニアリング事例であり、WEBOの顧客プロジェクトとして文書化されたものではありません。
エンジニアリング上の課題
ある電気調理器メーカーが、公称加熱ゾーン径145mmの製品を開発している。
購買チームは、適切な公称直径を持つ候補となる固体ホットプレートを特定する。
しかし、設計レビューの過程で、入手可能な部品情報では、下面の取り付け形状や端子の位置が完全に説明されていないことが判明した。
公称直径のみに基づいて部品を承認すると、組み立て時に問題が生じる可能性がある。
エンジニアリング評価
プロジェクトチームは3つの行動をとる。
1. 管理された寸法を設定する
エンジニアは、部品全体の外形寸法、取り付け寸法、および端子位置を要求している。
これらは機器の筐体図面と比較されます。
2. 電気的特性を確認する
チームは、想定される電圧、ワット数、抵抗特性、および接続構成を確認する。
提案された部品は、調理器の制御システムおよび電気設計との互換性を維持する必要があります。
3. 組み立ておよび熱試験を実施する
代表的なサンプルを、予定されている筐体内に設置する。
エンジニアは、取り付け方法、配線アクセス、調理器具の安定性、加熱挙動、および関連する筐体温度を評価します。
生産決定
部品が定められた基準を満たせば、試作生産および商業承認へと進むことができる。
もしそれが失敗した場合、チームは機器を改造するか、実現可能な部品交換を検討するか、あるいは別の暖房技術を選択するかを決定しなければならない。
購入者は何を測定すべきでしょうか?
| プロジェクトの目的 | 推奨される測定方法 |
|---|---|
| 信頼性の高い設置 | 承認された形状に対する組み立て成功 |
| 電気的適合性 | 評価とテスト結果 |
| 暖房性能 | 制御された調理または熱試験 |
| 再現性 | 代表的な生産意図部品からの結果 |
| 生産効率 | 組み立て時間と手直し記録 |
| 供給の安定性 | 承認された改訂内容およびバッチ検査結果 |
このアプローチの利点は、購入者が大量購入を決定する前に、技術的な互換性が確立される点にある。
また、購入者が、必要なカスタマイズと、性能向上を伴わずにコストを増やすだけの変更を区別するのにも役立ちます。
電気ホットプレートのOEMプロジェクトにWEBOを選ぶべき理由とは?
WEBOは製造業における実績と電気加熱部品の幅広いポートフォリオを有しており、堅牢なホットプレートや関連機器部品を求めるバイヤーにとって魅力的な企業と言えるでしょう。
同社が公表している強みとしては、1998年の設立、国際的な顧客市場、幅広い発熱体製品群、そして明確に示された品質管理システムなどが挙げられる。
実際のOEMプロジェクトにおいては、これらの企業特性は有用な背景情報を提供するが、購入決定は依然としてモデル固有の技術的証拠に基づいて行うべきである。
技術的な議論の対象となる分野
問い合わせ内容の例としては、以下のようなものが考えられます。
-
90mm、110mm、145mmのホットプレートモデルをご用意しています。
-
定格電気仕様
-
機械図面および取り付け互換性
-
エンジニアリングサンプル
-
実現可能なOEM改造
-
関連する品質および認証文書
-
包装および製品識別
-
大量注文のお見積もりとリピート注文の手配
各プロジェクトごとに、正確な利用可能性と取引条件を確認する必要があります。
詳細はこちらをご覧ください WEBOの製造業の背景 またはより広い範囲を探索する WEBO家電部品カタログ。
購入者はOEM向け見積依頼書に何を含めるべきか?
有意義な技術的・商業的回答を得るために、以下の情報を準備してください。
| RFQフィールド | 購入者情報 |
|---|---|
| 企業と進出先市場 | 会社名、国、対象市場 |
| 完成した機器 | 電気調理器、ストーブ、または交換用アプリケーション |
| 候補モデル | HP-F90、HP-F110、HP-F145、またはご要望の構成 |
| 機械的要件 | 直径、取り付け部、全体寸法 |
| 電気に関する要件 | 電圧、電力、端子 |
| 運転条件 | デューティサイクルと調理器具への応用 |
| 品質要件 | 試験、検査、文書化 |
| プロジェクト段階 | 試作品、パイロット生産、または量産 |
| カスタマイズ | 必要な修正 |
| 量 | サンプル要件と年間予測 |
| パッケージ | ラベル貼り、カートン、取り扱い |
| 商業的なリクエスト | 価格、最小発注数量、金型、および納期条件 |
詳細な見積依頼書(RFQ)は、メーカーが最低価格を求める一般的な依頼よりも効果的に互換性を評価することを可能にする。
電気調理器の開発、あるいは代替加熱部品サプライヤーの選定をお考えですか?
プロジェクト固有の実現可能性に関する話し合いを開始するには、技術図面、電気仕様書、予想発注数量、およびターゲット市場をWEBOと共有してください。
OEM技術レビューおよび見積もりについては、WEBOまでお問い合わせください。
よくある質問
1. 電気ホットプレートのOEMメーカーは何を製造していますか?
電気ホットプレートのOEMメーカーは、合意された技術要件に従って加熱プレート部品を製造する。
これらには、寸法、定格電圧、ワット数、端子配置、取り付け構造、および識別要件が含まれる場合があります。
製造業者と購入者は、量産開始前に承認された仕様を確立する必要がある。
2. WEBOではどのようなサイズのホットプレートが販売されていますか?
WEBOは、公称90mm、110mm、145mmのホットプレートのカテゴリーを公表している。
同社の製品には、HP-F90、HP-F110、HP-F145などがある。
購入者は、適合性を判断する前に、最新の技術仕様を入手する必要があります。
3. 電気ホットプレートは、OEM製品の製造向けにカスタマイズできますか?
技術的な実現可能性によっては、カスタマイズも可能です。
想定される要件には、機械的寸法、電気的特性、端子配置、およびパッケージングが含まれます。
一部の変更には、追加の開発、工具、および認証が必要となる場合があります。
利用可能な範囲については、WEBOに確認してください。
4. 購入者はどのようにしてホットプレートの取り付け公差を確認できるのでしょうか?
購入者は、重要な寸法と基準点を明記した管理図面を入手する必要があります。
次に、部品と機器筐体の複合的な変動を評価する必要がある。
承認前に、代表的な組立試験を実施する必要がある。
必要に応じて、生産測定データが評価を裏付けることができる。
5. ワット数が同じであれば、2つのホットプレートは互換性があるということですか?
いいえ。
同じ定格ワット数の加熱プレートでも、抵抗特性、表面構造、寸法、端子配置、熱応答などが異なる場合があります。
電気的および機械的なインターフェース全体を点検する必要があります。
互換性は、検証済みの仕様とアプリケーションテストを通じて確立されるべきである。
6. エンジニアリングサンプルと生産用サンプルの違いは何ですか?
エンジニアリングサンプルは、提案された設計が要件を満たすかどうかを評価するのに役立ちます。
量産予定サンプルとは、承認された構成を、予定されている量産プロセスを用いて製造したものを指します。
どちらも資格認定を支援できるが、生産承認には適切な品質管理と工程管理も必要となる。
7. OEMバイヤーはどのような品質関連書類を要求すべきでしょうか?
有用な文書としては、管理図面、電気仕様書、該当する材料情報、サンプル承認記録、試験報告書、検査基準、製品識別要件などが挙げられる。
具体的なパッケージ内容は、申請内容と契約内容によって異なります。
8. 購入者はOEMホットプレートの真のコストをどのように評価すればよいでしょうか?
提示された単価よりも高い金額を計算してください。
工具、技術検証、検査、物流、組立ロス、および関連する保証関連費用を含めてください。
同じ承認済み部品仕様を使用しているサプライヤーを比較してください。
9. WEBOのホットプレートは国際的な製品認証を取得していますか?
WEBOのウェブサイトには、さまざまな管理システムや製品認証制度に関する情報が掲載されている。
ただし、購入者は、どの書類が該当する加熱プレートのモデルと対象市場に適合するかを確認する必要があります。
一般的な企業声明は、すべての部品または完成品に対する認証を証明するものではありません。
10. 電気ホットプレートのOEM大量注文の見積もりを依頼するにはどうすればよいですか?
用途、必要な寸法、電圧、ワット数、図面、販売先市場、サンプル数量、および購入予測を準備してください。
必要なカスタマイズや技術文書をすべて含めてください。
この情報を以下の方法で送信してください WEBO連絡先ページ プロジェクト固有の議論のため。
結論
選択する 電気ホットプレートOEMメーカー 技術仕様、寸法適合性、電気的性能、製造品質、および商業計画を結びつける、エンジニアリング主導の調達プロセスが必要となる。
名目上互換性のある加熱プレートであっても、取り付け公差、端子位置、および電気的特性が適切に管理されていない場合、組み立てや動作に問題が生じる可能性があります。
家電メーカーにとって最も確実な方法は、大量購入の前に、重要な製品要件を定義し、管理された図面を承認し、代表的な部品をテストし、明確な生産品質要件を確立することです。
完全なOEM承認パッケージは、承認される構成と設計変更の条件を明確にすることで、再注文時の不確実性を低減します。
1998年に設立されたWEBO社は、電気ヒーターおよび関連機器部品を製造しています。同社が公表しているホットプレート製品群には、HP-F90、HP-F110、HP-F145などがあり、OEMの初期評価のための製品参考資料として活用できます。
各プロジェクトごとに、実際のモデル適合性、カスタマイズの実現可能性、認証書類、生産体制、および商取引条件を確認する必要があります。
一貫した製造品質と調達リスクの低減を求めるバイヤーにとって、価格だけでサプライヤーを選ぶ前に、技術的な互換性を必ず確認すべきである。
電気調理器のプロジェクトを計画中ですか?カスタム加熱プレートを開発中ですか?それとも代替のOEMサプライヤーを評価していますか?
部品図面、電気仕様、組立要件、仕向け地市場、および予測数量をWEBOにご提供いただければ、技術的および商業的なレビューを実施いたします。
WEBOの電気ホットプレート製品をご覧ください または OEM製造の見積もりを依頼する 次の調達プロジェクトを開始するため。